排放物慨况:
生产销售的时候中诞生的尾气含甲醇、人体脂肪酸甲酯及甘油,浓度值振幅大(50~2000mg/m³),且兼具容易燃烧易爆特点。
进行处理工学艺:
气液分离器回收利用
:先下滑至5℃的回收利用甲醇和局部物质。
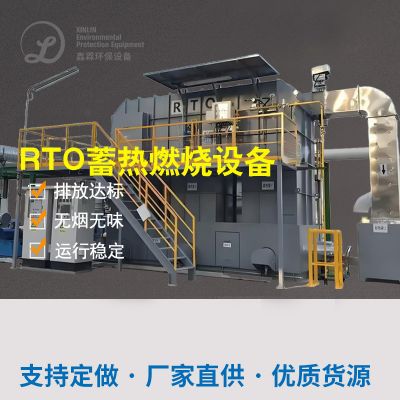
RTO蓄热然烧
:对低溶液浓度的废气参与高温作业氧化反应,净化系统速度达99%。
余热利用
:丙烷燃烧温度循环于生产方式,降低了碳排放量。
加工体验:
VOCs清掉率>98%
年回收公司甲醇超200吨,经济条件经济发展重要
控制系统隔爆设定达到ATEX标准的
四、业研究报告与避免计划书总结报告
当下,脂类尾气处理业正背对着
高效、性价比最高化、資源化、自动化化
路径开发。应对差异该行业各种需求,来解决方式需便捷三人组合数学、物理化学及生物体水平。未来的发展,
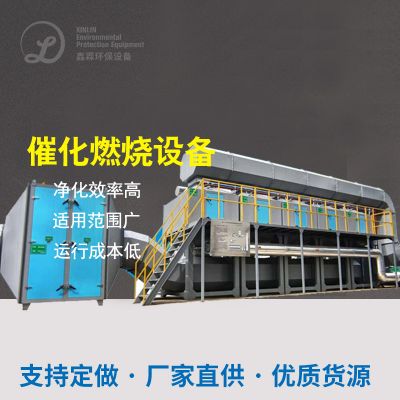
气液分离器收旧+催化反应硫化
、
膜提取+生物技术滤池
等的创新鑫霖环保将进一个步骤提升自己净化处理吸收率,互相削减碳尾气排放标准。
企业的选取工作技术设备时,应综上考虑到有机废气物优点、项目投资费用预算及运动投资成本,先行选取防堵性强、能源消耗低的系統,并每季度定期检查以确定长期性安全运动。

 扫一扫添加微信