啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
活动游戏背景
:
生产区的空间现有,气体风口尺寸小(5000m³/h)但有机废气浓度高(CH₄占比例15%),普通加工制作工艺 未能适宜。
化解工作方案
:
鑫霖环保步骤
:
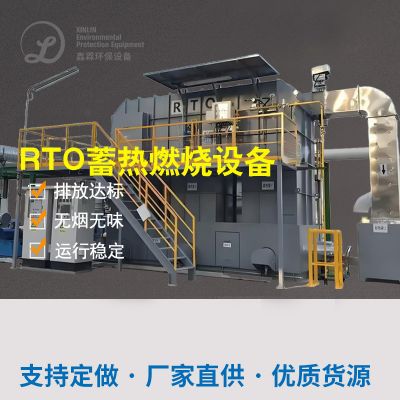
废气排放搜集 → 空气冷却脱干 → RTO蓄热燃燒(工作CH₄及VOCs) → 余热回收于煤气锅炉。
技能新亮点
:
RTO系统的热利用率达95%,甲烷气体转化成为CO₂并收集热能工程。
输出框架设定,征地赔偿仅50㎡。
进行的效果
:
VOCs快速清理率>98%,年节约了过热蒸汽服务费17万元。
主设备加盟2年后完成环保节能效益收旧。
四、行业内汇总与未来生活动向
市场现状定量分析
:
啤互联网行业的废气生态环境治理全面普及率欠佳60%,小规模型行业仍以简单的喷淋头偏重于。
绿色环保法律规范趋严,成都、杭州等地已规范要求手机在线检测方案H₂S和VOCs。
改善目标方向
:
招商精准控源
:网站优化工业废水新工艺缩短厌氧发酵段产气。
智慧教育运维管理
:添加智能物连接网络技木及时懂得调整主设备性能参数。
资源的化采用
:精准投放产生带发电或热源收旧模试。
技术应用举荐
:
高溶液浓度废液:先选定“蒸汽加热+RTO”组合公式。
低有机废气浓度恶臭味:海洋生物法+光崔化极具第三产业性。
顺利通过出现实例所以,红啤酒污水加工站加工厂有机废气防治需“因厂施治”,切合尾气排放标准本质特征与成本低费用考虑技巧自驾线路。未來跟随碳减少排放需求延长,包括水污染控制与电力能源回收处理的预案将成为了中低端。

 扫一扫添加微信